Artykuł sponsorowany
Dlaczego detal po formowaniu pod próżnią często kończy jako hybryda z CNC i laminatem
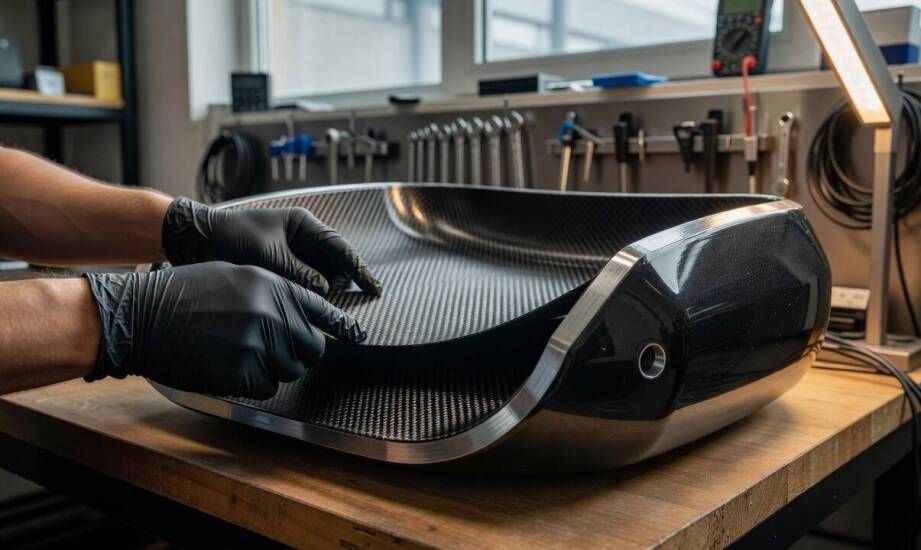
Surowy detal po wyjęciu z maszyny rzadko stanowi gotowy produkt. Element obudowy do zabudowy pojazdu specjalnego, tuż po uformowaniu z nagrzanego arkusza, często nie spełnia twardych wymagań montażowych. Powierzchnia zachowuje technologiczne ślady procesu, krawędzie pozostają nieregularne, a otwory pod elementy mocujące cechuje spory rozrzut wymiarowy. Sztywność bazy z tworzywa sztucznego w strefach narażonych na obciążenia dynamiczne bywa zbyt niska, co mocno utrudnia bezpośredni montaż w docelowej konstrukcji nośnej maszyny lub samochodu ciężarowego.
Co daje formowanie z arkusza, a co dodaje frezowanie CNC
Technologia kształtowania pod wpływem temperatury świetnie sprawdza się przy produkcji wielkogabarytowych, trójwymiarowych osłon z materiałów termoplastycznych, takich jak ABS czy HDPE. Proces ten gwarantuje niską masę własną elementu oraz satysfakcjonującą powtarzalność bazowej geometrii przy relatywnie niskich kosztach oprzyrządowania. Prawidłowo poprowadzone termoformowanie próżniowe stanowi doskonały punkt wyjścia dla produkcji krótko- i średnioseryjnej, gdzie budowa stalowych form wtryskowych byłaby nieuzasadniona ekonomicznie. Osiągane w ten sposób tolerancje wymiarowe odpowiadają zazwyczaj wytycznym normy DIN 16742, co w zupełności wystarcza dla rozbudowanych paneli o luźniejszym pasowaniu.
Ograniczenia pojawiają się na etapie rygorystycznego montażu. Frezowanie CNC uzupełnia surowy wyrób o precyzyjne krawędzie, powtarzalne otwory montażowe i płaskie strefy mocujące. Obróbka skrawaniem pozwala zejść z odchyłkami do poziomu ułamków milimetra, umożliwiając wykonywanie głębokich kieszeni, kanałów technologicznych oraz gwintów pod okucia. Wyeliminowanie ręcznego docinania sprawia, że każda sztuka schodząca z maszyny pasuje do ramy nośnej pojazdu bez konieczności siłowego naciągania materiału przez monterów.
Wymagania branży transportowej zmuszają do rygorystycznego kontrolowania procesu wykończenia. Skomplikowane punkty łączenia blach z tworzywem wymagają gładkich powierzchni pod kleje strukturalne oraz całkowitego braku ostrych zadziorów. Ciągłe wibracje generowane w trakcie eksploatacji szybko demaskują wszelkie niedokładności powstałe w wyniku nierównomiernego rozciągnięcia gorącego materiału na kopycie.
Wzmocnienie laminatem i logika operacji hybrydowych
Baza z tworzywa termoplastycznego świetnie trzyma zadany kształt, ale pod dużym naciskiem punktowym potrafi się poddawać. Laminowanie ręczne lub wtrysk żywicy metodą RTM pozwala nałożyć na gotową skorupę gęstą siatkę zbrojenia. Wykorzystanie maty szklanej lub tkaniny węglowej radykalnie zwiększa sztywność elementu, jego wytrzymałość na zginanie oraz odporność na uderzenia mechaniczne. Dodatkowa warstwa kompozytowa chroni także strukturę przed intensywnym promieniowaniem słonecznym, wilgocią i agresywnymi chemikaliami powszechnymi w środowisku przemysłowym.
Podejście hybrydowe rozwiązuje wiele problemów przy budowie owiewek, nadkoli czy zewnętrznych obudów dla sektora odnawialnych źródeł energii. Spółka EKOTECH wykorzystuje opisywaną sekwencję technologiczną, dostarczając gotowe moduły wielomateriałowe dla branży automotive. Integracja kilku rygorystycznych metod wytwarzania na jednej linii produkcyjnej zapobiega uszkodzeniom półfabrykatów w trakcie transportu między podwykonawcami.
Kolejność działań w takim procesie opiera się na ścisłej logice inżynieryjnej. Rozgrzany arkusz przyjmuje podstawową formę na matrycy, po czym maszyna numeryczna zbiera naddatki materiałowe, kalibruje krawędzie referencyjne i wycina luki montażowe. Zamknięciem cyklu jest aplikacja zbrojenia z włókien, która scala całą architekturę i przygotowuje część do pracy pod docelowym obciążeniem. Odpowiednie zaplanowanie tego łańcucha eliminuje ryzyko odkształceń temperaturowych podczas chemicznego utwardzania żywic.
Kiedy zaplanować hybrydę już na etapie projektu?
Wykorzystanie samej temperatury i podciśnienia zdaje egzamin w przypadku części w pełni niekonstrukcyjnych. Tace transportowe, lekkie osłony wewnętrzne urządzeń stacjonarnych czy proste maskownice zazwyczaj nie pracują pod dużym obciążeniem zginającym. Brak wyśrubowanych wymagań pasowania sprawia, że krótki cykl produkcyjny i zredukowane koszty narzędziowe przeważają w tym wypadku nad potrzebą idealnego pozycjonowania śrub.
Sytuacja ulega zmianie, gdy element ma stać się integralną częścią zewnętrznego poszycia autobusu, pociągu lub maszyny rolniczej. Próba wzmacniania zbyt wiotkiego detalu metodami doraźnymi na linii montażowej prowadzi do opóźnień i podnosi ostateczne koszty. Włączenie obróbki skrawaniem i usztywnienia kompozytowego do dokumentacji już na starcie projektu pozwala rozsądnie zoptymalizować grubość samego arkusza tworzywa. Technoledzy mogą zaplanować precyzyjne strefy pod frez w miejscach o największym przekroju ścianki, zostawiając cieńsze sekcje pod bezpośrednie pokrycie matą szklaną. Solidnie opracowany proces wytwarzania skraca czas wdrożenia i gwarantuje stabilność właściwości fizycznych w obrębie całej partii wyrobów.
Kategorie artykułów
Polecane artykuły

Jak poprawić swoje umiejętności poprzez doszkalające jazdy?

Jak wygląda sesja masażu tajskiego? Co warto wiedzieć przed wizytą?

Sposoby na stworzenie klimatycznego oświetlenia w wynajętym weselnym namiocie
